


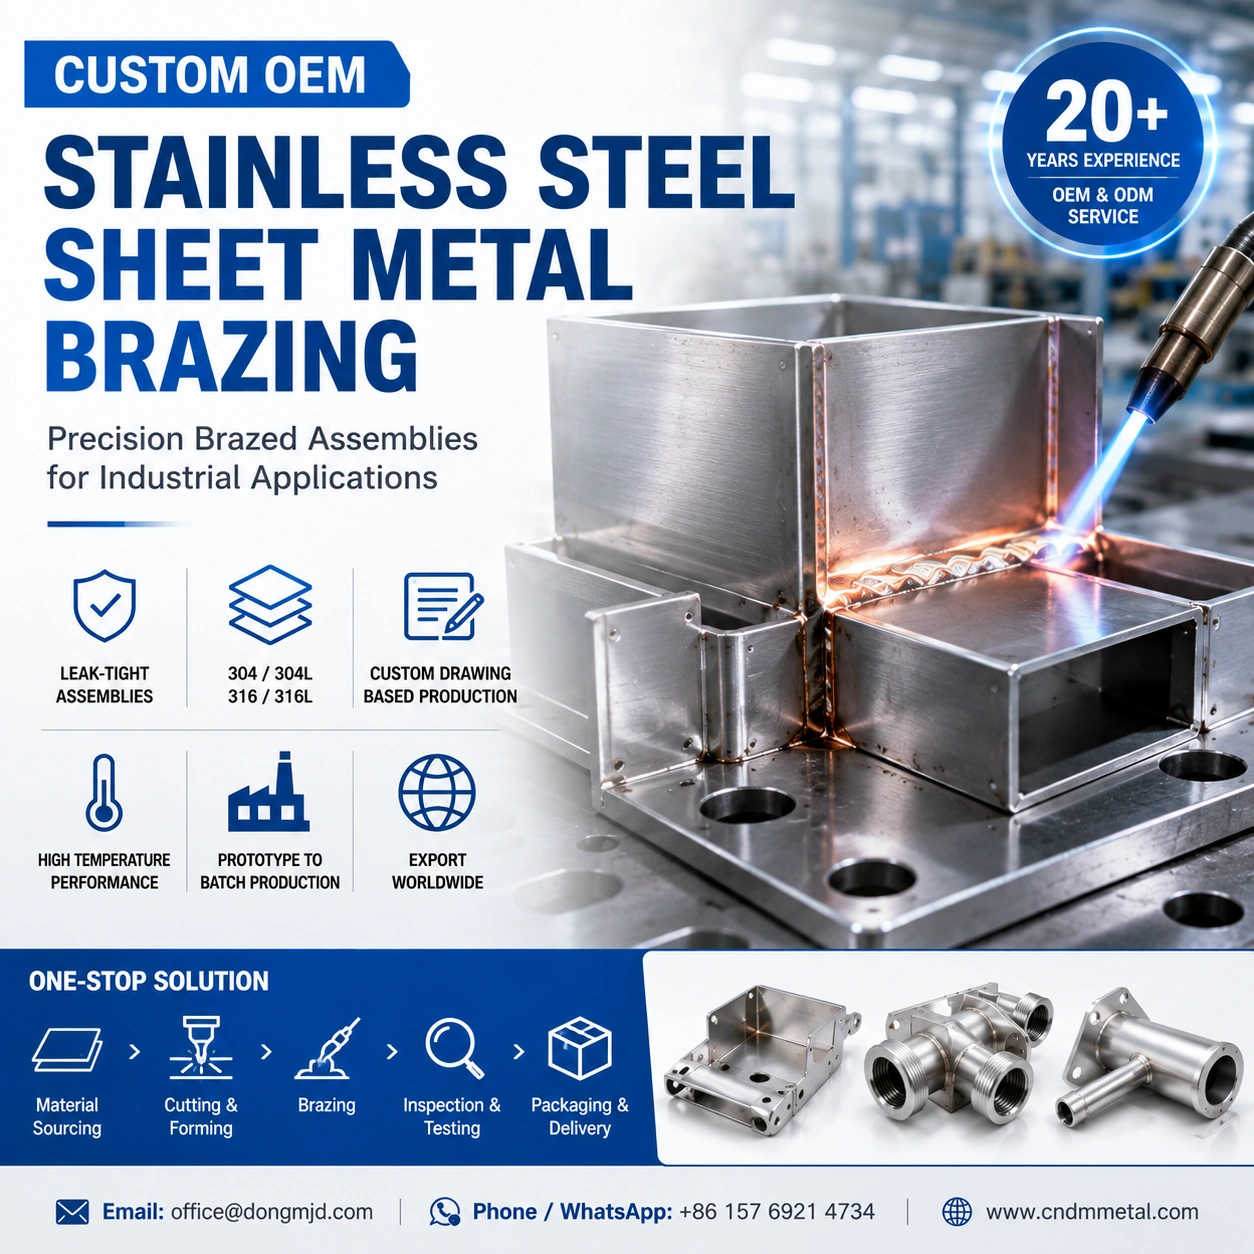
Xi'an Dongmeng Group Co., Ltd. ist einer der zuverlässigsten Hersteller und Lieferanten von kundenspezifischem Hartlöten von Edelstahlblechen in China und bietet auch maßgeschneiderten Service. Mit unserer großen Erfahrung heißen wir Sie herzlich willkommen, hier günstige, vorrätige Produkte im Großhandel zu verkaufen und kostenlose Muster aus unserer Fabrik zu erhalten. Für eine Preisberatung kontaktieren Sie uns.
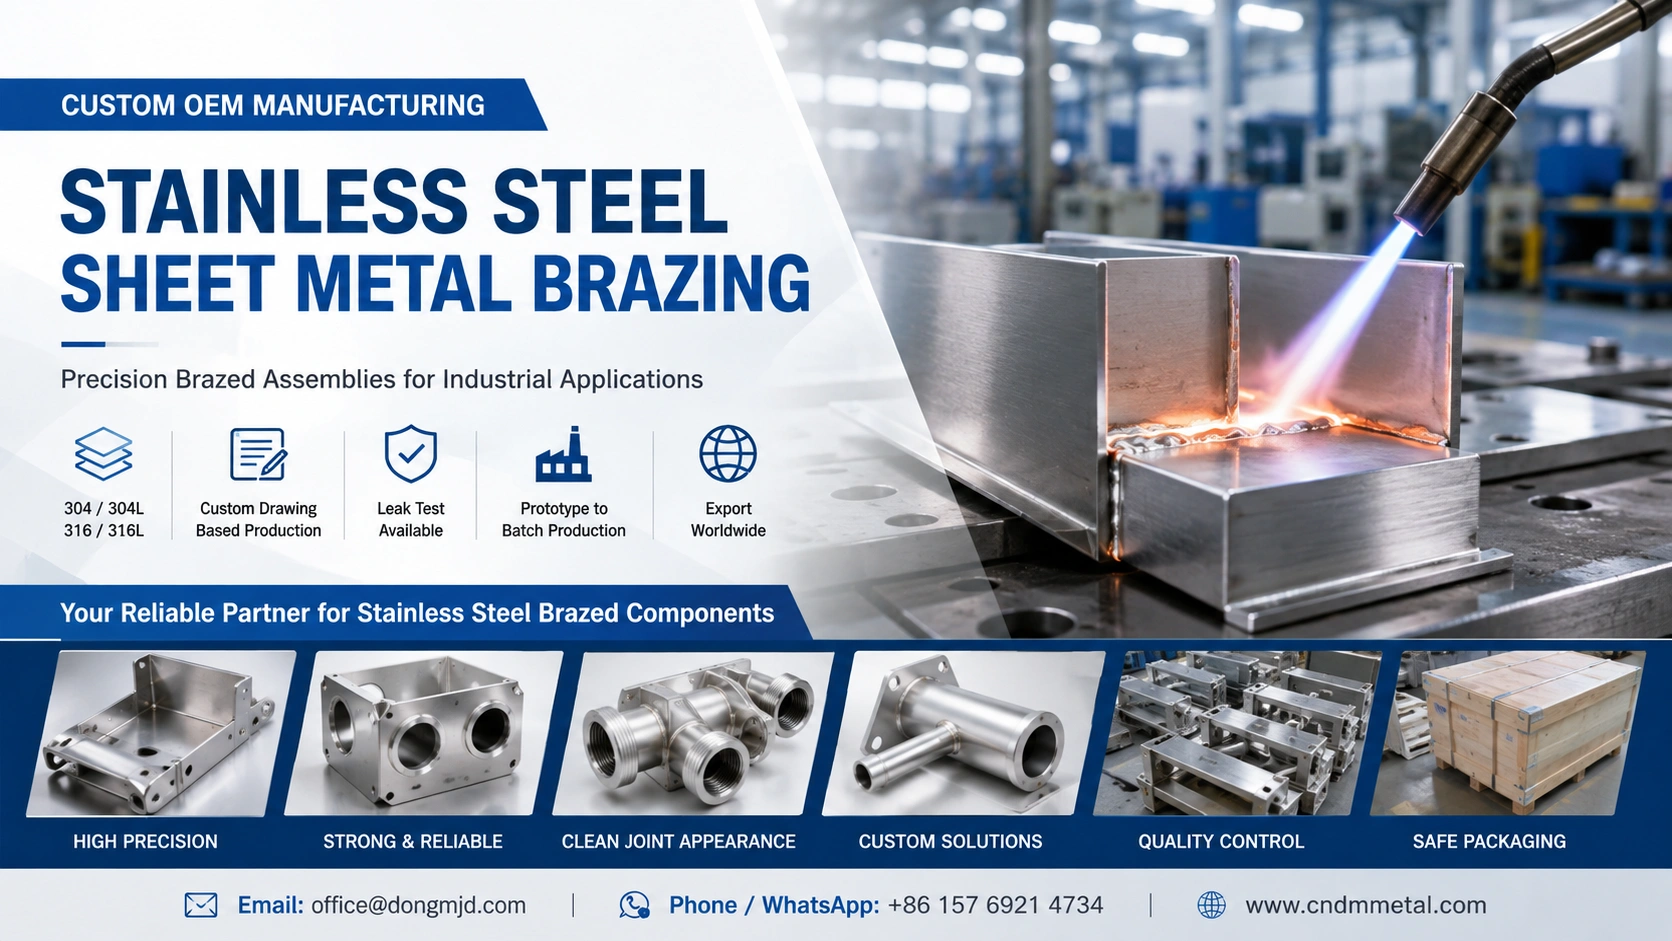
Kundenspezifische Lötdienstleistungen für Edelstahlbleche
Die Dongmeng Group bietet kundenspezifische Edelstahlblechfertigung und Unterstützung beim Löten für OEM-Industriebaugruppen. Wir fertigen Komponenten nach Kundenzeichnungen und entwickeln einen geeigneten Verbindungsplan entsprechend der Edelstahlsorte, Blechdicke, Verbindungskonfiguration, Betriebstemperatur, Korrosionsumgebung und Dichtigkeitsanforderungen.
Unser Service kann Materialbeschaffung, Laserschneiden, Formen, Bearbeitung, Verbindungsvorbereitung, Löten, Reinigen, Oberflächenbehandlung, Inspektion und Exportverpackung umfassen. Prototypen-, Kleinserien- und Wiederholungsproduktionsaufträge können ausgewertet werden.
Benutzerdefinierte Zeichnungen|304/304L|316/316L|Gemeinsame Designüberprüfung|Auswahl des Hartlots|Prototypen- und Serienfertigung|Inspektionsoptionen|Exportverpackung
Senden Sie uns Ihre Projektanforderungen
Für ein genaues Angebot geben Sie bitte Folgendes an:
2D- oder 3D-Zeichnungen
Edelstahlsorte und -stärke
Jahres- und Bestellmenge
Betriebstemperatur
Druck-, Vakuum- oder Leckageanforderungen
Korrosion und Serviceumgebung
Bevorzugtes Zusatzmetall oder verbotene Elemente
Anforderungen an Oberflächenbeschaffenheit und Sauberkeit
Prüf- und Dokumentationspflichten
Möglichkeiten zum Hartlöten von Edelstahl
| Artikel | Anpassungsoptionen |
|---|---|
| Grundmaterialien | 304, 304L, 316, 316L, 321, 430 und andere Edelstahlsorten nach technischer Überprüfung |
| Produktform | Blechteile, Formteile, Halterungen, Gehäuse, Verteiler, Abdeckungen, Flansche und mehrteilige Baugruppen |
| Gelenkkonfigurationen | Überlappungsverbindungen, Stoß{0}}Überlappungsverbindungen, Rohr---Blechverbindungen, Einsteckverbindungen, Flanschverbindungen und durchgehende Nähte |
| Zusatzmetallfamilien | Je nach Anwendung ausgewählte Hartlotlegierungen auf Silber--, Nickel-- oder Kupfer--Basis |
| Standards für Zusatzwerkstoffe | AWS A5.8/A5.8M, ISO 17672 oder vom Kunden-spezifizierte Klassifizierungen, sofern erforderlich |
| Lötmethode | Ausgewählt nach Geometrie, Volumen, Zusatzwerkstoff und Einsatzbedingungen; Endgültige Prozessroute im Angebot bestätigt |
| Zusätzliche Fertigung | Schneiden, Biegen, Stanzen, CNC-Bearbeitung, Bohren, Entgraten und Komponentenmontage |
| Oberflächenoptionen | Mechanisches Polieren, Reinigen, Beizen oder Passivieren, sofern mit dem ausgewählten Zusatzwerkstoff kompatibel |
| Inspektionsmöglichkeiten | Visuelle, dimensionale, Farbeindringprüfung, Druck-, Vakuum- oder Dichtheitsprüfung, sofern angegeben |
| Dokumentation | Materialzertifikate, Maßberichte und vereinbarte Prüfprotokolle können in das Angebot einbezogen werden |
| Auftragstyp | Prototypen-, Kleinserien- und Produktionsaufträge |
| Verpackung | Schutzverpackungen, Kartons, Paletten oder Exportholzkisten je nach Bauteilgröße |
Die aktuelle Norm AWS A5.8M/A5.8:2026 klassifiziert mehr als 120 Lötzusatzmetalle und liefert Informationen zu Zusammensetzung, Solidus, Liquidus, Löttemperaturbereich und typischen Anwendungsbereichen. Die endgültige Füllstoffauswahl sollte daher auf den tatsächlichen Verbindungs- und Betriebsbedingungen basieren und nicht auf einer allgemeinen Legierungsempfehlung.
Auswahl des Zusatzwerkstoffes für das Hartlöten von Edelstahl
Die Auswahl eines Zusatzmetalls ist einer der wichtigsten Schritte bei der Entwicklung einer zuverlässigen gelöteten Edelstahlbaugruppe. Die richtige Legierung hängt von der Betriebstemperatur, der Korrosionsbelastung, dem Verbindungsspiel, der Grundmetallsorte, der Produktionsmethode und den gesetzlichen Anforderungen ab.
| Familie der Zusatzmetalle | Typische Vorteile | Wichtige Überlegungen |
|---|---|---|
| Legierungen auf Silberbasis- | Relativ niedrige Löttemperatur, guter Fluss und Eignung für viele dünne Edelstahlkomponenten | Legierungskosten, Betriebstemperatur und Korrosionsverträglichkeit müssen überprüft werden |
| Legierungen auf Nickel--Basis | Geeignet für höhere -Temperaturen und anspruchsvolle Korrosionsanwendungen; werden häufig mit Prozessen in kontrollierter-Atmosphäre oder Vakuum in Verbindung gebracht | Höhere Löttemperaturen können den Verzug, die Kornstruktur und die Eigenschaften des Grundmetalls beeinträchtigen |
| Legierungen auf Kupferbasis- | Kann eine wirtschaftliche Lösung für kompatible ofen-gelötete Edelstahlbaugruppen bieten | Das Erscheinungsbild der Verbindung, die Korrosionsbedingungen und die Betriebstemperatur müssen validiert werden |
| Speziallegierungen | Für sehr anspruchsvolle Anwendungen können Gold-, Palladium- oder andere spezielle Zusatzmetalle verwendet werden | Wird normalerweise nur dann ausgewählt, wenn die Leistungsanforderungen die zusätzlichen Kosten rechtfertigen |
Für lebensmittelverarbeitende, medizinische, analytische oder regulierte Geräte sollte der Käufer Einschränkungen wie cadmiumfreies Füllmetall, Sauberkeitsanforderungen, zulässige Rückstände und erforderliche Compliance-Dokumentation angeben. Die Auswahl des Füllstoffs allein macht eine Baugruppe nicht automatisch für den Lebensmittel- oder medizinischen Gebrauch geeignet.
Warum Hartlöten für Edelstahlbleche?
Beim Hartlöten werden Komponenten durch Schmelzen und Verteilen eines Füllmetalls in der Verbindung verbunden, ohne dass die Basiskomponenten aus rostfreiem Stahl schmelzen. Ein ordnungsgemäß konzipierter Prozess kann mehrere Vorteile bieten:
Sauberes Erscheinungsbild der Verbindung
Durch das Hartlöten kann eine schmale und relativ glatte Verbindungslinie entstehen, wodurch die Notwendigkeit eines intensiven Schleifens der Schweißnähte an sichtbaren Blechbaugruppen verringert wird.
Geeignet für dünne oder komplexe Bauteile
Da das Grundmetall nicht wie beim Schmelzschweißen lokal geschmolzen wird, kann Hartlöten für dünnwandige Teile, Baugruppen mit mehreren Verbindungen und Komponenten nützlich sein, bei denen eine übermäßige lokale Wärmekonzentration vermieden werden sollte.
Leck-Beständige Baugruppen
Überlappungsverbindungen und durchgehende Lötnähte können für die Eindämmung von Druck, Vakuum, Gas oder Flüssigkeit ausgelegt werden. Die Leckageleistung muss durch eine vereinbarte Testmethode überprüft werden und darf nicht allein aufgrund des Aussehens angenommen werden.
Potenzial für die Stapelverarbeitung
Geeignete Komponenten können mit Vorrichtungen zusammengebaut und in wiederholbaren Chargen verarbeitet werden, wodurch das Löten nach der Validierung des Prozesses für die OEM-Produktion attraktiv wird.
Verbinden verschiedener Metalle
Bestimmte Edelstahl--bis-Kupfer-, Edelstahl-bis-Nickel-Legierungen und andere unterschiedliche-Metallkombinationen können gelötet werden. Wärmeausdehnung, galvanische Korrosion, intermetallische Bildung und Betriebstemperatur müssen vor der Produktion überprüft werden.
Das Verbinden von Edelstahl-mit-Aluminium ist eine Spezialanwendung und sollte nicht als routinemäßiger Lötprozess ohne technische Versuche und Qualifikation vermarktet werden.
Hartlöten vs. Schweißen von Edelstahlblechen
| Vergleich | Hartlöten | Schmelzschweißen |
|---|---|---|
| Schmelzen unedler Metalle | Das Grundmaterial bleibt normalerweise fest | Fugenränder werden geschmolzen |
| Typisches Gelenkdesign | Überlappungs-, Naht-, Einsteck- und Rohr---Verbindungen | Stoß-, Kehl- und Nutverbindungen |
| Wärmeverteilung | Breitere Erwärmung des Gelenkbereichs | Konzentrierte Wärme an der Schweißnaht |
| Sichtbare Verbindung | Normalerweise eine schmale Füllmetalllinie | Schweißnaht oder Schweißnaht |
| Mehrere Gelenke | Mehrere Gelenke können in einem kontrollierten Zyklus bearbeitet werden | Verbindungen werden oft einzeln geschweißt |
| Dünnes Material | Nützlich, wenn Verzerrung und Durchbrennen-kontrolliert werden müssen | Erfordert eine sorgfältige-Wärmezufuhrkontrolle |
| Strukturelle Belastung | Die Last wird über die vorgesehene Klebefläche verteilt | Geeignet für viele direkte strukturelle Lastpfade |
| Leckdichte -Baugruppen | Wirksam, wenn der Fugenabstand und der Füllerfluss kontrolliert werden | Wirksam, wenn die Schweißnahtdurchdringung und -integrität kontrolliert wird |
| Beste Auswahlbasis | Verbindungsgeometrie, Betriebstemperatur, Korrosion und Produktionsvolumen | Strukturelle Belastung, Zugang, Materialstärke und Schweißbarkeit |
Keiner der Prozesse ist allgemein besser. Die Dongmeng Group empfiehlt, entsprechend dem tatsächlichen Produktdesign und den Betriebsbedingungen zwischen Löten, WIG-Schweißen, Laserschweißen und mechanischer Montage zu wählen.
Kritische Faktoren beim Design von Hartlötverbindungen
Gemeinsame Freigabe
Das Hartlot bewegt sich durch Kapillarwirkung durch einen ordnungsgemäß gestalteten Spalt. Ein zu schmaler Spalt kann die vollständige Verteilung des Füllstoffs verhindern, während ein zu großer Spalt die Verbindungsfestigkeit verringern und den Füllstoffverbrauch erhöhen kann.
Das richtige Spiel muss bei Löttemperatur beurteilt werden, da sich unterschiedliche Materialien und Bauteilgeometrien unterschiedlich schnell ausdehnen. In den technischen Leitlinien der Branche wird außerdem betont, dass Fugenspiel, Vorrichtungsdesign und Wärmeausdehnung gemeinsam berücksichtigt werden sollten.
Rundenlänge
Überlappungsverbindungen werden häufig verwendet, da sie eine größere Klebefläche bieten als einfache Stoßverbindungen. Eine unnötig lange Überlappung erhöht jedoch den Material- und Füllstoffverbrauch, ohne dass sich dadurch automatisch die Leistung verbessert.
Die optimale Überlappungslänge sollte aus Materialstärke, Belastungsrichtung, Zusatzwerkstoff und erforderlichem Sicherheitsfaktor ermittelt werden. Allgemeine „Faustregeln“ sollten keine projektspezifische-technische Überprüfung ersetzen.
Oberflächenvorbereitung
Öl, Umformschmiermittel, Oxide, Zunder und Verunreinigungen können die Benetzung des Füllmetalls beeinträchtigen. Komponenten sollten daher mit einem Verfahren entfettet und gereinigt werden, das mit dem Edelstahl und der Lotlegierung kompatibel ist.
Befestigung
Die Vorrichtungen müssen während des Erhitzens und Abkühlens die Ausrichtung und den Verbindungsabstand beibehalten. Übermäßig schwere Vorrichtungen können der Verbindung Wärme entziehen, während schlecht konstruierte Vorrichtungen zu Verformungen führen oder verhindern können, dass das Zusatzmetall durch die Baugruppe fließt.
Kontrolliertes Heizen und Kühlen
Der Heizzyklus muss es ermöglichen, dass der gesamte Verbindungsbereich die erforderliche Temperatur erreicht, ohne dass dünne Abschnitte überhitzt werden. Heizrate, Haltezeit, Atmosphäre und Abkühlrate werden je nach Zusatzwerkstoff und Grundwerkstoff ausgewählt.
Unser kundenspezifischer Lötproduktionsprozess
1. Überprüfung der Zeichnung und Anwendung
Wir überprüfen die Bauteilgeometrie, Materialien, Abmessungen, Verbindungsart, Betriebsumgebung, Menge und Prüfanforderungen.
2. Design-for-Manufacturing-Überprüfung
Potenzielle Probleme wie unzugängliche Verbindungen, eingeschlossenes Gas, blinde Hohlräume, unzureichende Überlappung, inkonsistente Abstände und das Risiko von Verformungen werden vor der Produktion identifiziert.
3. Material- und Zusatzmetallauswahl
Die Edelstahlsorte und das Lotmetall werden entsprechend Korrosionsbeständigkeit, Betriebstemperatur, Verbindungsdesign und Kundenspezifikationen ausgewählt oder bestätigt.
4. Blechbearbeitung
Bauteile werden nach den freigegebenen Zeichnungen geschnitten, gebogen, geformt, gebohrt oder bearbeitet.
5. Reinigung und Fugenvorbereitung
Die Verbindungsflächen werden entgratet, entfettet und gereinigt, um eine gleichmäßige Benetzung des Füllmaterials mit Metall zu gewährleisten.
6. Montage und Befestigung
Komponenten werden mit geeigneten Vorrichtungen, Positionierungselementen, Heftpunkten oder Füllmetallvorformen positioniert.
7. Lötzyklus
Die Erwärmung der Baugruppe erfolgt über die zugelassene Prozessroute. Temperaturverteilung und Füllstofffluss werden kontrolliert, um eine gleichmäßige Fugenfüllung zu erreichen.
8. Nach-Lötreinigung
Flussmittelrückstände, Oberflächenverunreinigungen oder Anlauffarben werden ggf. entfernt. Das Beizen oder Passivieren erfolgt erst nach Prüfung der Verträglichkeit mit dem Lot.
9. Inspektion
Die fertigen Teile werden gemäß Zeichnung und vereinbartem Prüfplan geprüft.
10. Schutzverpackung
Fertige Baugruppen werden vor dem Export vor Kratzern, Verformung, Feuchtigkeit und Transportschäden geschützt.
Inspektions- und Qualitätskontrolloptionen
Eine Lötverbindung sollte nicht akzeptiert werden, nur weil die Außenkehle glatt aussieht. Abhängig von der Anwendung kann der Inspektionsplan Folgendes umfassen:
| Inspektionsmethode | Zweck |
|---|---|
| Sichtprüfung | Überprüft Füllstoffverteilung, Oxidation, Rückstände und äußere Mängel |
| Maßprüfung | Bestätigt kritische Abmessungen, Ebenheit, Ausrichtung und Montageposition |
| Farbeindringprüfung | Erkennt bestimmte Oberflächen-brechende Diskontinuitäten |
| Druckprüfung | Bewertet die Integrität unter einem bestimmten internen Druck |
| Vakuum- oder Helium-Leckprüfung | Wird für Baugruppen mit definierten niedrigen{0}}Leckageanforderungen verwendet |
| Zerstörerische Schnitte | Bewertet die interne Füllstoffverteilung während der Prozessqualifizierung |
| Mechanische Testcoupons | Unterstützt bei Bedarf die Überprüfung der Scher- oder Zugleistung |
| Prozessaufzeichnungen | Dokumentiert vereinbarte Produktionsparameter und Prüfergebnisse |
Die AWS-Lötspezifikationen unterscheiden zwischen Prozessqualifikation, Fertigungsanforderungen und Inspektionsanforderungen für verschiedene Lötmethoden und Verbindungsqualitätsstufen. Daher sollten erforderliche Standards und Abnahmekriterien vor der Produktion in der Bestellung oder Zeichnung angegeben werden.
Typische Anwendungen
Kundenspezifische gelötete Edelstahlblechbaugruppen werden verwendet in:
Komponenten für die Wärme-übertragung und das Wärmemanagement-
HVAC- und Kühlgeräte
Pumpen, Ventile und Flüssigkeitshandhabungssysteme
Automobil- und Transportkomponenten
Industrielle Sensoren und Instrumente
Ausrüstung für die Lebensmittelverarbeitung und Großküchen
Analyse- und Laborgeräte
Elektrische und elektronische Baugruppen
Vakuum- und druckbezogene-Komponenten
Kundenspezifische Maschinen und Automatisierungsgeräte
Die tatsächliche Eignung hängt von Druck, Temperatur, Korrosionseinwirkung, zyklischer Belastung, Sauberkeit und geltenden Branchenvorschriften ab.
Warum mit der Dongmeng Group zusammenarbeiten?
Material- und Fertigungskoordination
Die Dongmeng Group kombiniert die Lieferung von Edelstahlmaterialien mit maßgeschneiderter Fertigungsunterstützung und hilft Einkäufern dabei, die Kommunikation zwischen einzelnen Rohmaterial- und Komponentenlieferanten zu reduzieren.
Zeichnungsbasierte-Fertigung
Komponenten werden nach Kundenzeichnungen, Materialanforderungen und vereinbarten Abnahmekriterien und nicht nach allgemeinen Lagerspezifikationen hergestellt.
Technische Überprüfung vor dem Angebot
Verbindungsdesign, Füllmetall, Prüfanforderungen und potenzielle Herstellungsrisiken können überprüft werden, bevor der Produktionsweg bestätigt wird.
Prototypen- und Produktionsunterstützung
Projekte können von Erstmustern und Prototypen bis hin zur Serienfertigung bewertet werden.
Maßgeschneiderter Inspektionsplan
Maßprüfungen, Oberflächenprüfungen sowie Dichtheits- oder Druckprüfungen können einbezogen werden, wenn dies im Angebot klar spezifiziert und bestätigt wird.
Export-orientierter Service
Verpackung, Versandmarkierungen, Dokumentation und Lieferbedingungen können entsprechend den Anforderungen des internationalen B2B-Einkaufs vereinbart werden.
Häufig gestellte Fragen
Können Edelstahlbleche 304 und 316L hartgelötet werden?
Ja. Beide Qualitäten können in gelöteten Baugruppen verwendet werden, das Zusatzmetall und der Heizzyklus müssen jedoch entsprechend der Korrosionseinwirkung, der Verbindungsgeometrie und der Betriebstemperatur ausgewählt werden.
Welcher Zusatzwerkstoff eignet sich am besten für Edelstahl?
Es gibt kein allgemeingültig bestes Schweißzusatzwerkstoff. Legierungen auf Silber--Basis können für Verbindungen bei niedriger-Temperaturen und gutem Fließverhalten bevorzugt werden, während Legierungen auf Nickel---Basis oft für höhere-Temperaturen oder anspruchsvolle Einsätze in Betracht gezogen werden. Kupfer-basierte Legierungen können für bestimmte kostenempfindliche-gelötete Ofenkomponenten-geeignet sein.
Kann man Edelstahl mit Kupfer hartlöten?
Viele Edelstahl--auf--Baugruppen können hartgelötet werden. Bei der Entwurfsprüfung müssen jedoch unterschiedliche Wärmeausdehnung, Fugenspiel, Füllstoffkompatibilität und galvanische Korrosion berücksichtigt werden.
Ist eine Lötverbindung stärker als das Grundmaterial aus Edelstahl?
Dies sollte nicht angenommen werden. Die Leistung der Verbindung hängt vom Füllmetall, der Überlappung, dem Abstand, der Belastungsrichtung, dem Lötzyklus und den Defekten ab. Die mechanische Leistung sollte durch Berechnungen, Qualifizierungsgutscheine oder Produkttests nachgewiesen werden, wenn dies kritisch ist.
Können gelötete Baugruppen auf Dichtheit geprüft werden?
Druck-, Vakuum- oder andere Dichtheitsprüfmethoden können in Betracht gezogen werden, wenn das erforderliche Medium, der Druck, das Vakuumniveau, die zulässige Leckrate und die Akzeptanzkriterien vor dem Angebot angegeben werden.
Unterstützen Sie Prototypenbestellungen?
Prototypen- und Kleinserienprojekte können evaluiert werden. Werkzeuge, Vorrichtungen, Inspektionsanforderungen und Füllmetallverpackungen können sich auf die wirtschaftliche Mindestmenge auswirken.
Welche Zeichnungsformate können eingereicht werden?
Zu den gängigen Formaten gehören STEP, STP, IGES, DWG, DXF und PDF. Auch bei Bereitstellung eines 3D-Modells empfiehlt sich eine bemaßte PDF-Zeichnung.
Können die Teile nach dem Löten passiviert werden?
Eine Passivierung ist möglicherweise möglich, die chemische Behandlung muss jedoch mit dem ausgewählten Lotmetall kompatibel sein. Der Weg zur Reinigung nach dem-Löten sollte daher im Rahmen der technischen Überprüfung bestätigt werden.
Fordern Sie ein Angebot für kundenspezifische gelötete Edelstahlbaugruppen an
Senden Sie Ihre Zeichnungen und technischen Anforderungen zur Fertigungsprüfung und Angebotserstellung an die Dongmeng Group.
E-Mail: office@dongmjd.com
Telefon / WhatsApp: +86 157 6921 4734
Bitte geben Sie die Edelstahlsorte, Dicke, Menge, Betriebsumgebung, Temperatur, Druck- oder Leckageanforderungen, Oberflächenbeschaffenheit, Prüfstandard und Lieferziel an. Die oben genannten Kontaktinformationen stimmen mit den aktuellen Website-Kontaktdaten überein.
Beliebte label: Hartlöten von Edelstahlblechen, Dienstleistungen zum Hartlöten von Edelstahl, kundenspezifisch gelötete Edelstahlbaugruppen, OEM-Edelstahlfertigung, Silberlöten von Edelstahl, Ofenlöten von Edelstahl, gelötete Blechkomponenten, Hersteller von Edelstahllöten, 440C Edelstahl


